Bir fabrikada bant duruyor, pres iniyor, pompa devreye giriyor ya da alarm çalıyorsa, bu kararların arkasında büyük ihtimalle bir PLC vardır. PLC, makinelerin ve üretim hatlarının “beyni” olarak çalışan endüstriyel bir bilgisayardır. Bu rehberde PLC’nin ne olduğunu, nasıl çalıştığını, hangi parçalardan oluştuğunu, yaygın markaları ve bir PLC arızasının nasıl anlaşılacağını sade bir dille anlatıyoruz.
PLC ne demek?
PLC, İngilizce Programmable Logic Controller ifadesinin kısaltmasıdır; Türkçesi Programlanabilir Lojik Kontrolördür. Sensörlerden, butonlardan ve şalterlerden gelen sinyalleri okur, içine yüklenen programa göre karar verir ve motorları, valfleri, kontaktörleri, lambaları sürer.
PLC’ler 1960’ların sonunda, panolarda yüzlerce röle ve zaman rölesiyle kurulan kumanda devrelerinin yerini almak için geliştirildi. Röleli bir devrede çalışma mantığını değiştirmek için kabloları sökmek gerekirken, PLC’de programı değiştirmek yeterlidir. Bugün de temel fark budur: mantık kablolarla değil, yazılımla kurulur.
PLC ne işe yarar?
- Makine kontrolü: Pres, paketleme, dolum, CNC yardımcı üniteleri, montaj istasyonları.
- Hat ve proses kontrolü: Konveyörler, karıştırma ve dozajlama, pompa ve kompresör istasyonları, arıtma tesisleri.
- Emniyet fonksiyonları: Güvenlik PLC’leri (safety PLC) acil stop, kapı kilidi ve ışık bariyeri gibi emniyet devrelerini yönetir.
- Veri ve haberleşme: Üretim adedi, duruş nedeni, sıcaklık, enerji gibi verileri operatör paneline, SCADA’ya ya da ERP/MES sistemlerine aktarır.
PLC nasıl çalışır? Tarama çevrimi
PLC, programını bir döngü halinde sürekli tekrarlar. Bu döngüye tarama çevrimi (scan cycle) denir:
- Girişleri okur: Tüm dijital ve analog girişlerin o anki durumunu belleğe alır.
- Programı çalıştırır: Programı baştan sona işler ve hangi çıkışın ne olacağına karar verir.
- Çıkışları yazar: Kararları çıkış modüllerine aktarır; kontaktör çeker, valf açılır.
- Haberleşme ve tanı: Panel, sürücü ve diğer cihazlarla veri alışverişi yapar, kendi donanımını kontrol eder.
Bu döngü tipik olarak milisaniyeler mertebesinde tamamlanır ve PLC çalıştığı sürece tekrar eder. Bu sayede makine, bir sensör değiştiği anda neredeyse gecikmesiz tepki verir.
PLC’nin parçaları
| Parça | Görevi |
|---|---|
| CPU (işlemci) | Programı saklar ve çalıştırır, karar veren birimdir |
| Güç kaynağı | PLC’yi ve çoğu zaman sensörleri 24 V DC ile besler |
| Dijital giriş modülleri | Buton, limit switch, endüktif sensör gibi açık/kapalı sinyalleri okur |
| Dijital çıkış modülleri | Kontaktör, valf bobini, lamba gibi yükleri röle veya transistör çıkışla sürer |
| Analog giriş/çıkış modülleri | 4–20 mA, 0–10 V gibi sürekli sinyalleri okur ya da üretir: basınç, sıcaklık, seviye, hız referansı |
| Haberleşme portları | PROFINET, EtherNet/IP, Modbus, EtherCAT gibi ağlarla panel, sürücü ve diğer PLC’lere bağlanır |
| Bellek ve bellek kartı | Programı ve kalıcı verileri tutar; bazı modellerde program kartla taşınabilir |
Girdi ve çıktıların (I/O, input/output) sayısı ve türü, PLC seçiminde ilk bakılan konudur. Haberleşme protokolleri hakkında ayrıntı için: PROFINET, EtherCAT ve Modbus karşılaştırması.
PLC çeşitleri
- Kompakt PLC: CPU, güç ve bir miktar I/O tek gövdededir. Küçük ve orta makineler için uygundur. Örnek: Siemens S7-1200, Mitsubishi FX serisi, Delta DVP ve AS serisi, Omron CP serisi.
- Modüler PLC: CPU ve modüller ayrı ayrı raya takılır, yüzlerce I/O’ya kadar büyütülebilir. Büyük hatlar ve proses tesisleri için kullanılır. Örnek: Siemens S7-1500, Omron NJ/NX, Allen-Bradley CompactLogix ve ControlLogix.
- Güvenlik PLC’si (safety PLC): Emniyet fonksiyonları için sertifikalı, kendi kendini sürekli test eden PLC’lerdir. Ayrıntılar: güvenlik sensörleri ve safety PLC.
- Sanal ve yazılım tabanlı PLC: Kontrol programı endüstriyel bir bilgisayar veya sunucu üzerinde çalışır. Ayrıntılar: Virtual PLC (sanal PLC) teknolojileri.
Yaygın PLC markaları ve yazılımları
| Marka | Yaygın seriler | Programlama yazılımı |
|---|---|---|
| Siemens | S7-1200, S7-1500; eski S7-300/400 ve S5 | TIA Portal (eski sistemlerde STEP 7, STEP 5) |
| Mitsubishi Electric | FX, iQ-F, iQ-R | GX Works |
| Omron | CP, NJ/NX | CX-Programmer, Sysmac Studio |
| Rockwell (Allen-Bradley) | MicroLogix, CompactLogix, ControlLogix | RSLogix, Studio 5000 |
| Delta | DVP, AS | ISPSoft |
| Schneider Electric | Modicon M221, M241, M580 | EcoStruxure Machine Expert, Control Expert |
| CODESYS tabanlı PLC’ler | Birçok marka (ör. RTELLIGENT) | CODESYS |
Türkiye’de sanayide en sık karşılaşılan PLC’ler Siemens, Mitsubishi, Omron ve Delta’dır. Siemens tarafında hangi CPU’nun seçileceği için: Siemens S7-1200 mi S7-1500 mü? ve yeni S7-1200 G2 ailesi. CODESYS tabanlı bir alternatif için: RTELLIGENT PLC.
PLC programlama dilleri
PLC dilleri uluslararası IEC 61131-3 standardında tanımlanmıştır. En yaygın olanlar:
- Ladder (LD, merdiven diyagramı): Röle şemasına benzer, bakım ekiplerinin en kolay okuduğu dildir.
- FBD (fonksiyon blok diyagramı): Mantığı bloklar ve bağlantılarla gösterir.
- ST / SCL (yapısal metin): Hesaplama, döngü ve veri işleme için metin tabanlı dildir.
- SFC / GRAPH (sıralı fonksiyon şeması): Adım adım ilerleyen makine sıralamaları için kullanılır.
Hangi dilin hangi işte seçileceğini PLC programlama dilleri rehberimizde anlattık.
PLC, HMI ve SCADA arasındaki fark
PLC kararı verir; HMI (operatör paneli) makinenin başındaki kişinin PLC’yi izlediği ve komut verdiği ekrandır; SCADA ise birden fazla makineyi ya da tüm tesisi bilgisayar üzerinden izleyen, kayıt tutan sistemdir. Ayrıntılar: HMI nedir? ve SCADA mı HMI mı?
PLC panosu nedir?
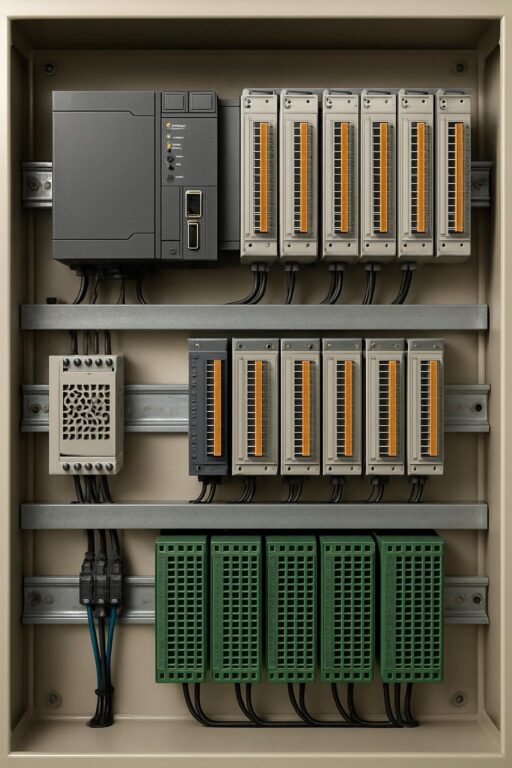
PLC tek başına çalışmaz; güç kaynağı, sigortalar, kontaktörler, ara röleler, klemensler ve sürücülerle birlikte bir otomasyon panosu içine monte edilir. Panodaki her elemanın görevini elektrik ve otomasyon panosu elemanları rehberinde bulabilirsiniz.
PLC arızası nasıl anlaşılır?
- RUN yerine STOP ışığı yanıyor, SF, ERROR veya FAULT LED’i kırmızı: CPU programı durdurmuştur. İlk adımlar: PLC STOP’a geçti, hata LED’i yanıyor.
- BAT/BATF LED’i yanıyor: Pil zayıflamıştır; eski PLC’lerde enerji kesilirse program silinebilir.
- Operatör paneli “no response” diyor: Sorun çoğu zaman PLC değil, haberleşmedir: HMI PLC ile haberleşmiyor.
- Bir giriş veya çıkış çalışmıyor: Modülün LED’ine bakın; sensör, kablo ve sigorta PLC’den önce kontrol edilir.
Gerçek CPU arızası, sahada sanıldığından daha azdır. Duruşların çoğu sensör, kablo, besleme, haberleşme veya program kaynaklıdır.
Eski PLC ne zaman değiştirilmeli?
Siemens S5 gibi üretimden kalkmış PLC’lerde yedek parça bulmak giderek zorlaşır ve fiyatı yükselir. Program yedeği olmayan, programlama bilgisayarı kalmamış veya sık arıza yapan sistemler planlı bir modernizasyon için iyi adaylardır. Ayrıntılar: Siemens S5 PLC yenileme ve modernizasyon ve S5’ten S7’ye geçiş.
Sıkça Sorulan Sorular
PLC’nin açılımı nedir?
PLC, Programmable Logic Controller ifadesinin kısaltmasıdır. Türkçede Programlanabilir Lojik Kontrolör veya Programlanabilir Mantık Denetleyicisi olarak geçer.
PLC ile röleli kumanda arasındaki fark nedir?
Röleli kumandada çalışma mantığı kablolarla kurulur ve değişiklik için pano yeniden kablolanır. PLC’de mantık yazılımdadır; değişiklik programla yapılır, arıza tanısı ve veri toplama da çok daha kolaydır.
PLC programlamak için ne gerekir?
PLC markasının programlama yazılımı (ör. TIA Portal, GX Works, CX-Programmer, ISPSoft), uygun bir bilgisayar ve PLC’ye bağlanacak kablo veya Ethernet bağlantısı gerekir. Asıl önemli olan ise makinenin çalışma mantığını, emniyet gereksinimlerini ve giriş-çıkış listesini doğru tanımlamaktır.
PLC input output nedir?
Input (giriş), PLC’nin okuduğu sinyallerdir: buton, sensör, limit switch, basınç ölçer. Output (çıkış), PLC’nin sürdüğü cihazlardır: kontaktör, valf, lamba, sürücü referansı. Dijital I/O açık/kapalı, analog I/O ise sürekli değer taşır.
PLC fiyatları neye göre değişir?
Markaya, CPU performansına, I/O sayısına, haberleşme portlarına ve güvenlik özelliklerine göre değişir. Toplam maliyette PLC’nin kendisi kadar programlama, pano, devreye alma ve yedek parça bulunabilirliği de belirleyicidir.
PLC arızası olunca makine tamamen durur mu?
CPU STOP’a geçerse çıkışlar kapanır ve makine durur. Ancak çoğu durumda arıza tek bir giriş, çıkış, sensör veya haberleşme bağlantısıyla sınırlıdır; doğru tanı ile kısa sürede giderilebilir.
Eskişehir’de PLC desteği
AveA Otomasyon olarak Eskişehir ve çevre illerdeki fabrikalara PLC programlama, revizyon, modernizasyon ve arıza desteği veriyoruz. Yeni bir makine için program, mevcut programda değişiklik ya da duran bir hat için: PLC programlama hizmeti ve Eskişehir makine ve otomasyon arıza servisi. Bize 0533 454 52 32 numarasından ulaşabilirsiniz.
Bir yanıt yazın
Yorum yapabilmek için oturum açmalısınız.